
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-30 Origine : Site


Pour les équipes d’approvisionnement et les gestionnaires d’installations, recevoir un lot de matériel de repassage défectueux entraîne des temps d’arrêt opérationnels et des coûts de retour accrus. Vous attendez des outils performants, et non des pannes matérielles inattendues. L'inspection avant expédition sert de pare-feu final entre une usine de fabrication et votre hôtel ou votre blanchisserie. Cela déplace définitivement la dynamique de la simple confiance à un fournisseur vers la vérification objective d'un produit.
Lorsque vous faites évoluer votre inventaire, supposer un contrôle qualité parfait est un risque que vous ne pouvez pas vous permettre de prendre. Un équipement non contrôlé peut rapidement entraîner des tissus brûlés ou des défauts électriques dangereux. Ce guide fournit un cadre d'assurance qualité (AQ) définitif, étape par étape. Nous vous aiderons à auditer minutieusement votre équipement avant la signature du connaissement. Vous apprendrez à vérifier avec précision l’intégrité structurelle, la sécurité électrique et les mesures de performances quotidiennes. Nous voulons que vous sécurisiez votre investissement et que vous garantissiez une disponibilité opérationnelle complète dès le premier jour.
Les commandes groupées non contrôlées comportent des risques inhérents importants. Vous pourriez être confronté à des risques d'incendie dangereux, à des dommages irréversibles aux tissus et à des sanctions strictes pour non-respect des codes électriques régionaux. Un lot mal fabriqué perturbe les opérations quotidiennes et crée des risques majeurs en matière de sécurité. La définition précoce de ces problèmes métier vous aide à établir un cadre de test robuste. Vous devez passer d’un contrôle réactif des dommages à une assurance qualité proactive.
La définition de la limite de qualité acceptable (AQL) fournit une base mathématique pour votre inspection. Vous avez besoin de taux d’échantillonnage standard pour toutes les commandes groupées afin de garantir la cohérence. La plupart des industries s'appuient sur les normes ISO 2859-1. Utilisez l’AQL General Inspection Level II comme référence fiable. Par exemple, si vous commandez 1 000 unités, ce niveau impose d’inspecter exactement 80 échantillons aléatoires. Établir des seuils fermes et sans compromis pour les différentes classifications de défauts :
L’alignement des fournisseurs reste crucial tout au long de ce processus. Exigez une transparence totale dès le début de vos négociations contractuelles. Exigez votre fournisseur commercial de fer à vapeur pour partager ses journaux de tests internes en usine. Comparez ces journaux d'usine préliminaires avec vos données d'inspection indépendantes et tierces. Cette stratégie de référencement croisé maintient les fournisseurs hautement responsables. Il crée une trace écrite solide documentant vos normes de qualité strictes.
L’audit visuel et structurel constitue la base de votre inspection. Les environnements d'usine peuvent introduire de petites erreurs d'assemblage. Vous devez détecter ces défauts physiques avant que les unités n'atteignent le conteneur d'expédition.
L’inspection de la semelle constitue votre tout premier contrôle physique. La semelle interagit directement avec les draps et vêtements coûteux. Examinez la surface sous un éclairage blanc et vif. Recherchez attentivement les micro-rayures ou les revêtements chimiques inégaux sur les finitions en téflon, en céramique ou en acier inoxydable. Un revêtement compromis traînera sur les tissus et les brûlera avec le temps. Ensuite, examinez les évents de vapeur. Les évents doivent s’aligner parfaitement sans aucun blocage. Assurez-vous de ne trouver aucune bavure autour des bords de l’évent. Les inspecteurs passent souvent un chiffon en nylon sur la plaque. Si le nylon s'accroche, les bavures pointues abîmeront les tissus délicats.
Évaluez ensuite le réservoir d’eau et les mécanismes d’étanchéité. La génération de vapeur nécessite de contenir une chaleur et une humidité élevées. Vous devez vérifier l’intégrité structurelle des coutures du réservoir d’eau. Des coutures solides et bien soudées empêchent les fuites dangereuses à haute pression lors d'un fonctionnement intense. Inspectez attentivement le mécanisme du bouchon de remplissage. La fermeture doit être bien ajustée pour empêcher l’eau bouillante de s’échapper. Les charnières doivent être très durables pour survivre à des milliers de cycles d'ouverture et de fermeture.
L’ergonomie et la qualité générale de fabrication sont profondément importantes pour les utilisateurs quotidiens. Le personnel de la blanchisserie manipule ces outils pendant des heures. Suivez cette approche structurée pour tester la build :
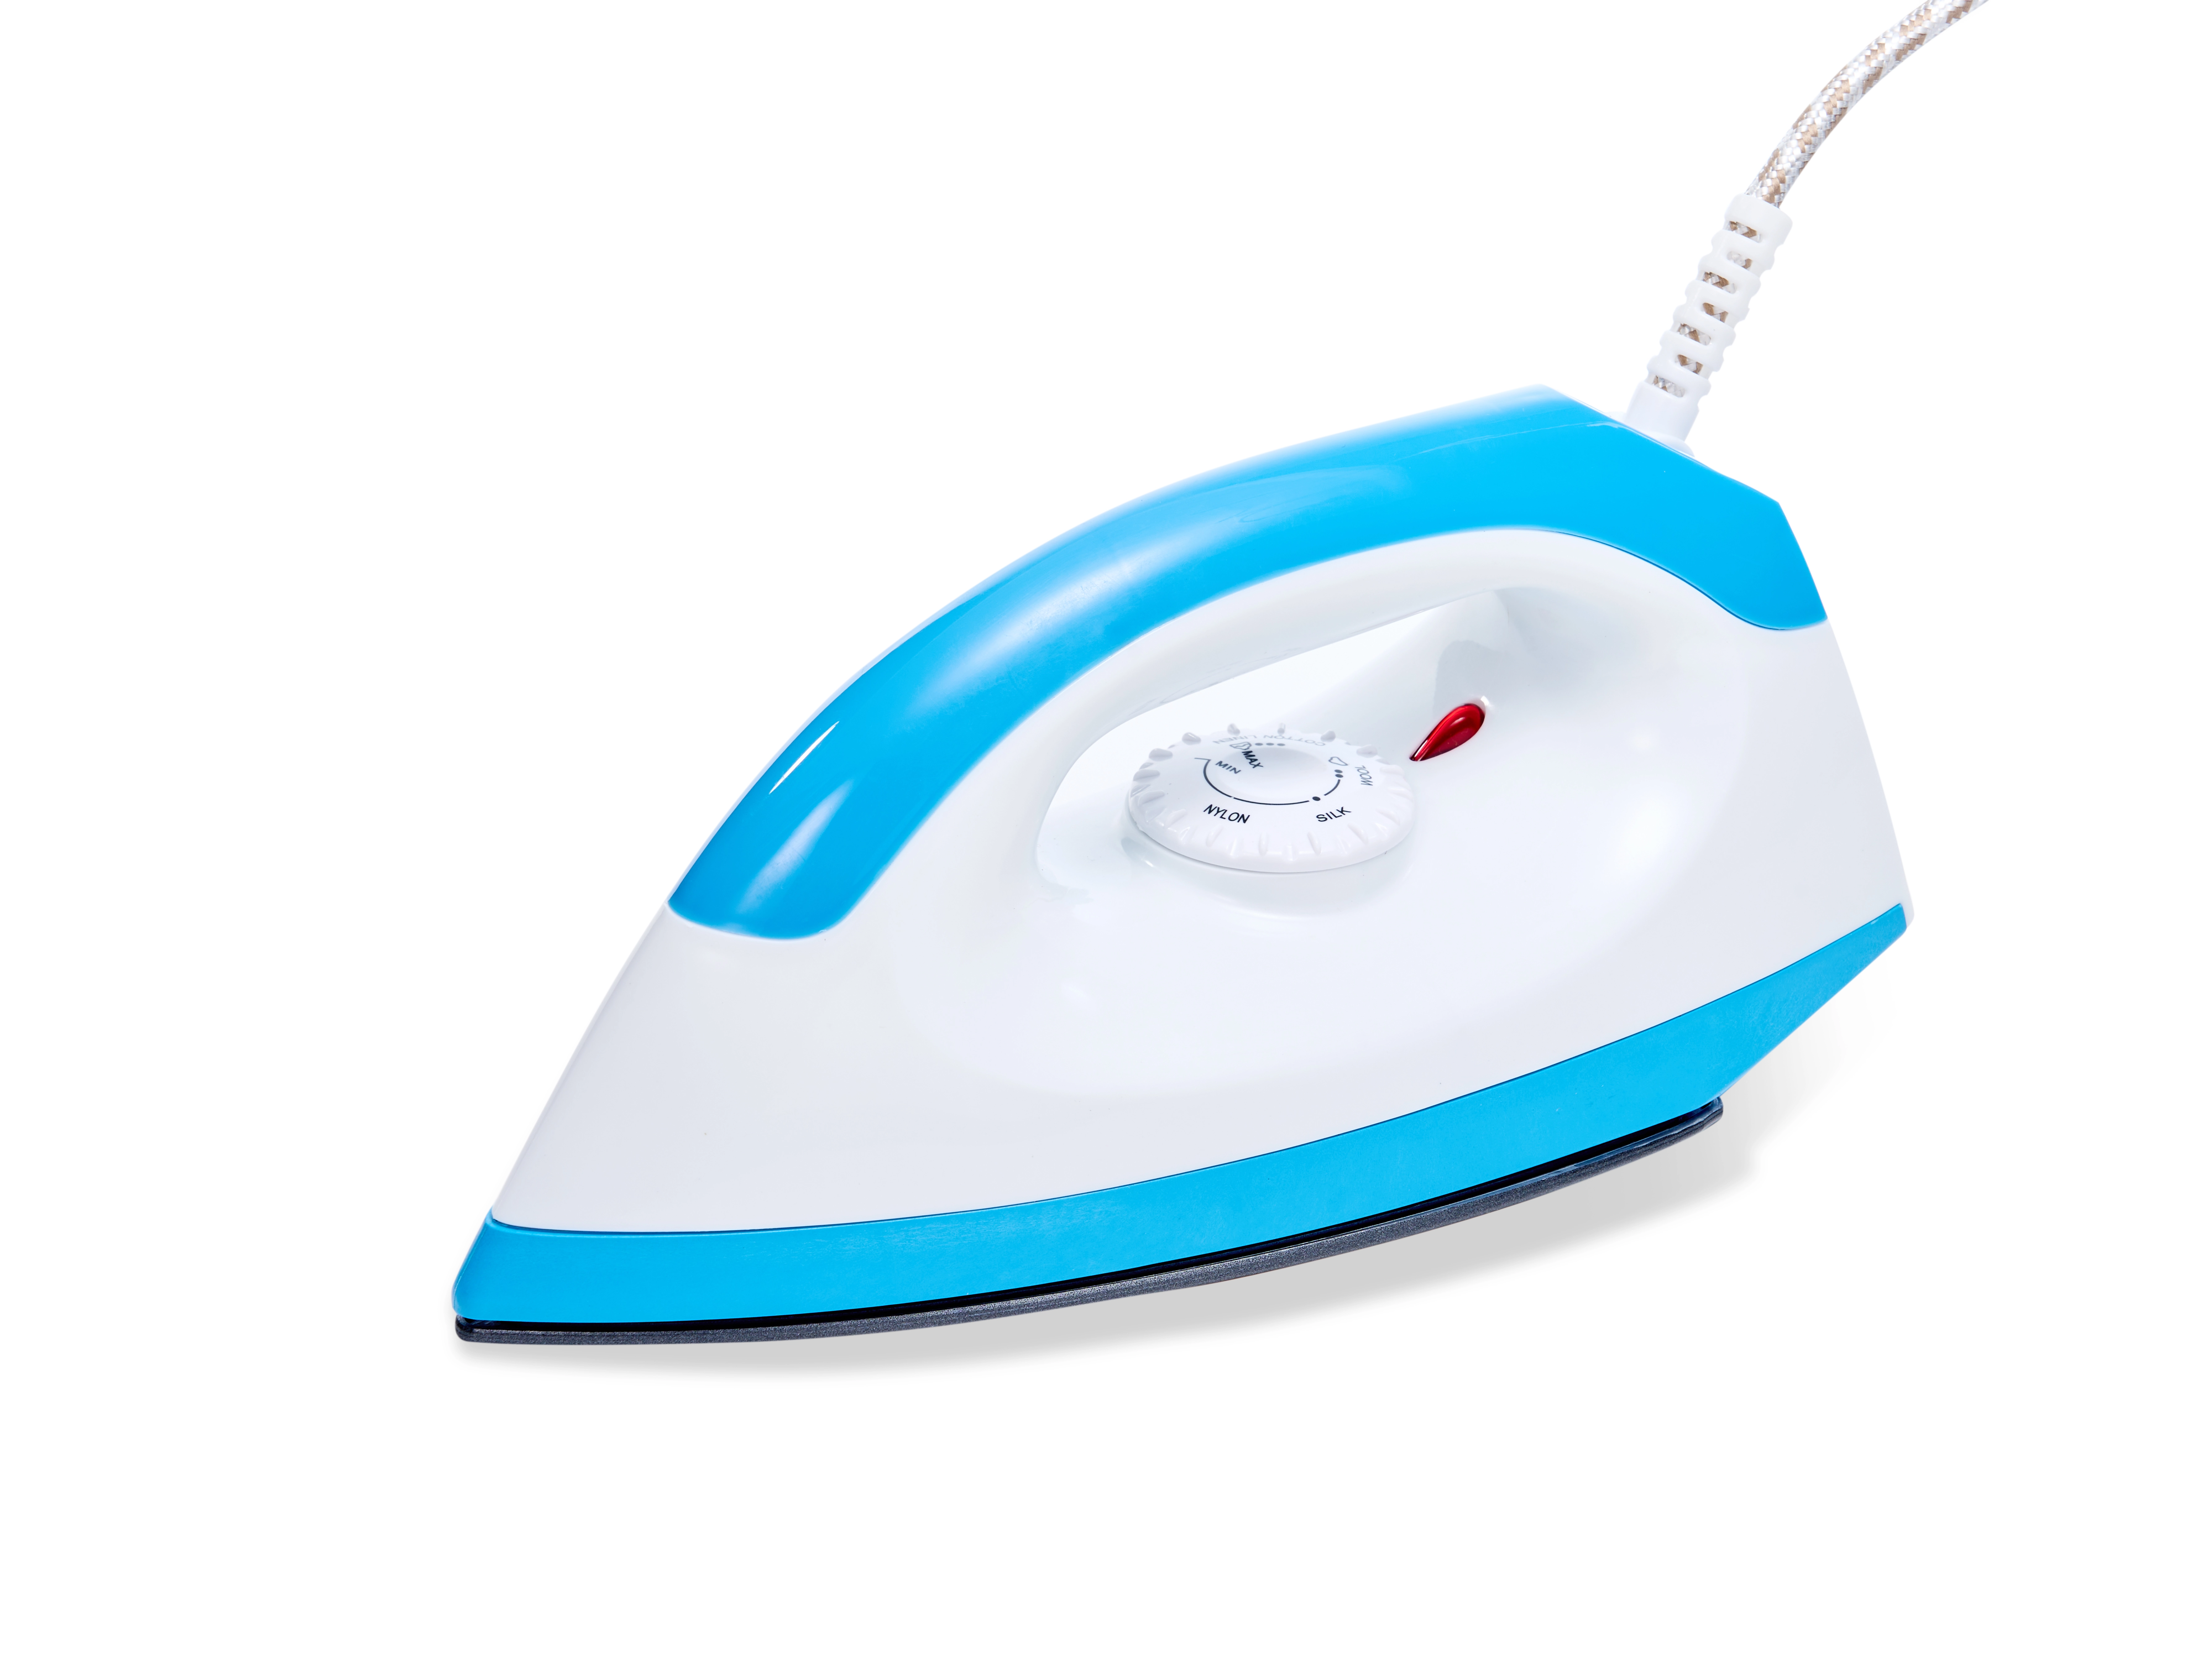
Les contrôles d’alimentation et de conformité protègent votre entreprise d’une immense responsabilité juridique et physique. Un élément chauffant mal câblé constitue un risque énorme pour la sécurité. Comparez soigneusement la puissance et la tension réellement mesurées à l’aide de multimètres numériques. Ces chiffres mesurés doivent correspondre à votre contrat parfaitement les spécifications du fer à vapeur commercial . Un élément évalué à 1 500 W ne consommant que 1 200 W indique des composants de substitution bon marché.
Vérifiez soigneusement toutes les marques de certification de sécurité. Recherchez les symboles standard UL, CE ou RoHS en fonction de votre marché de destination. Ces marques importantes doivent être correctement estampillées ou moulées de manière permanente dans le boîtier en plastique. N’acceptez pas de simples autocollants en papier. Les autocollants en papier se décollent facilement dans des environnements de blanchisserie chauds et humides, ce qui vous fait échouer aux inspections du code de prévention des incendies local.
Les personnalisations nécessitent un examen plus approfondi et détaillé lors de l’audit. Vous évaluez peut-être un complexe commande de fer à vapeur commerciale personnalisée conçue pour une franchise spécifique. Si tel est le cas, vérifiez systématiquement toutes les exigences sur mesure. Vérifiez les types de fiches exacts pour vous assurer qu’ils correspondent à vos régions géographiques cibles. Mesurez avec précision les longueurs de cordons tressés personnalisés à l’aide d’un ruban à mesurer. Confirmez que la longueur du cordon correspond aux spécifications demandées pour permettre une maniabilité facile autour des grandes planches à repasser. Assurez-vous que tout boîtier de marque correspond parfaitement aux couleurs Pantone de votre entreprise.
Exécuter des tests électriques de technologie dure pour confirmer la sécurité interne. Les inspecteurs professionnels s’appuient ici sur des outils de diagnostic spécialisés. Effectuez d’abord des tests Hi-Pot (haut potentiel) rigoureux. Cette machine applique une haute tension bien au-delà des niveaux de fonctionnement normaux. Assurez-vous que l’isolation interne résiste à cette tension extrême sans court-circuit. Les tests de continuité de terre sont tout aussi essentiels. Les unités robustes comportent souvent des pièces métalliques exposées. Vous devez tester la résistance du fil de terre. Une mise à la terre appropriée redirige les courants indésirables en toute sécurité loin de l'utilisateur. Il évite les chocs dangereux pour l’opérateur dans les environnements humides.
Le calibrage du thermostat détermine directement la qualité du repassage. Un thermostat fluctuant ne parvient pas à éliminer les plis ou brûle les textiles. Mesurez avec précision la température de la semelle pendant le fonctionnement. Utilisez une sonde thermique numérique calibrée pour cette étape. Assurez-vous que les réglages du cadran de température correspondent exactement aux limites de sortie réelles. La courbe de chaleur doit rester tendue. Si le cadran indique le réglage « Coton », la température doit rester dans la plage exacte acceptable pour le coton. Des thermostats précis et réactifs préviennent les risques graves de brûlure des tissus.
Évaluez la fonctionnalité globale de Steam de manière exhaustive. Le système de pompage fait le gros du travail dans l’élimination des rides. Testez d’abord la fonction vapeur continue. Mettez la machine à feu maximum. Mesurez le volume de sortie en grammes par minute (g/min). Maintenez ce test continu sur une période stricte de 10 minutes pour vous assurer que la pompe ne surchauffe pas ou ne cale pas. Testez ensuite la fonction de jet de vapeur. Appuyez plusieurs fois sur le bouton rafale. Calculez le temps de récupération de la pompe entre de fortes rafales. Une récupération lente indique un mécanisme de pompe interne faible. Évaluez soigneusement le mécanisme anti-goutte. Essayez de repasser continuellement à des températures très basses. La valve bimétallique interne doit bloquer efficacement les fuites d'eau lorsque la semelle ne peut pas vaporiser l'humidité.
Note de mise en œuvre : Les inspecteurs trouveront probablement de l'humidité résiduelle à l'intérieur du réservoir au cours de cette phase. Cela valide en fait le processus de production en usine. L'usine de fabrication effectue des tests humides appropriés avant de mettre les unités en boîte. Cela prouve qu'ils ont testé fonctionnellement le fer à vapeur commercial sur la chaîne de montage.
| Paramètres de test | Méthodologie | Norme attendue (critères de réussite) |
|---|---|---|
| Sortie de vapeur continue | Mesurez la perte de poids de l'eau sur 10 minutes à température maximale. | Correspond systématiquement aux spécifications nominales en g/min. |
| Précision du thermostat | Application d'une sonde thermique au centre de la semelle. | À ±5°C du réglage du cadran désigné. |
| Efficacité anti-goutte | Faites fonctionner horizontalement au réglage de chaleur le plus bas pendant 3 minutes. | Aucune gouttelette d’eau ne s’échappant par les bouches d’aération. |
| Récupération en rafale | Activez le jet de vapeur toutes les 5 secondes. | Maintient une pression constante ; pas de crachat d'eau. |
La capacité de survie du transit garantit des livraisons intactes à travers les océans et les continents. Des produits parfaits ne signifient rien s’ils se cassent pendant le transport. Effectuez des tests standardisés de chute de carton avant de signer sur le lot. Nous vous recommandons fortement de suivre la norme ISTA 1A. Ce protocole simule le transport de fret maritime difficile et la manutention difficile en entrepôt. Le test consiste à laisser tomber le carton principal exactement dix fois. Vous le déposez sur des coins, des bords et des faces planes spécifiques. Vous souhaitez que la boîte de vente au détail et la mousse EPS interne absorbent les impacts importants. Ouvrez ensuite le carton. Le produit à l’intérieur doit rester impeccable et le boîtier ne doit pas se fissurer.
Vérifiez ensuite l’état de préparation global du déploiement. Considérez un volume élevé scénario d'approvisionnement en fer à vapeur commercial pour les hôtels . Les équipes d’entretien ménager devront peut-être déballer cinq cents unités en un seul après-midi. Vérifiez les procédures de déballage efficaces. Les films de protection recouvrant la semelle doivent se décoller facilement sans laisser de résidus de colle collante. Les résidus collants brûlent immédiatement dès la première utilisation et endommagent la semelle.
Vérifiez la documentation et les composants supplémentaires. Confirmez l’inclusion de manuels d’utilisation appropriés et localisés. Assurez-vous que les cartes de garantie sont présentes et correctement imprimées. Confirmez l’inclusion de tous les accessoires d’entretien quotidien requis. Recherchez les épingles de détartrage, les tasses à mesurer et les tapis de repos résistants à la chaleur nécessaires. Les accessoires manquants créent des frictions majeures pour l’utilisateur final.
Une inspection rigoureuse avant expédition est un investissement essentiel dans la fiabilité opérationnelle. En vérifiant strictement la construction physique, la conformité électrique et les performances de la vapeur, les acheteurs atténuent les risques coûteux en aval. Vous protégez la réputation de votre marque et assurez simultanément la sécurité des utilisateurs. Faire aveuglément confiance à une usine entraîne souvent des perturbations des chaînes d’approvisionnement et des coûts de transport de retour énormes.
Votre prochaine étape immédiate consiste à rédiger une liste de contrôle d’inspection formalisée. Basez ce document en grande partie sur vos spécifications contractuelles et les normes AQL discutées. Décidez dès le début si vous souhaitez faire appel à des équipes d’assurance qualité internes ou faire appel à des services d’inspection tiers spécialisés. Des agences indépendantes comme SGS ou TÜV proposent un audit excellent et impartial au niveau de l'usine. Donnez à votre équipe d’approvisionnement les moyens de tenir les fournisseurs responsables avant que le paiement final ne soit effectué.
R : Des usines réputées effectuent des tests humides 100 % fonctionnels sur la chaîne de montage pour vérifier la pompe et les évents de vapeur. Une condensation résiduelle mineure est une marque d’assurance qualité et non un produit usagé.
R : La plupart des acheteurs B2B utilisent la norme ISO 2859-1 (AQL). Pour une commande commerciale standard, le niveau d'inspection générale II est habituel, autorisant généralement zéro défaut critique.
R : Pour les commandes initiales ou les nouvelles relations avec les fournisseurs, une inspection par un tiers indépendant est fortement recommandée afin d'établir une base de qualité impartiale avant le déblocage des fonds.
R : Les inspecteurs introduisent de l'eau dure dans une unité d'échantillonnage, la font subir plusieurs cycles de chaleur élevée et activent la fonction d'autonettoyage pour vérifier l'éjection des accumulations de minéraux sans obstruction.


