
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-14 Origine : Site


Accepter un lot de fers nouvellement fabriqués ou finaliser un prototype nécessite une validation technique rigoureuse. Le réservoir d’eau constitue le point de défaillance le plus élevé en termes de fuites, de calcification et de stress thermique. Négliger cet élément critique lors du contrôle qualité entraîne d’inévitables dysfonctionnements du produit. Les utilisateurs finaux remarquent rapidement lorsque les appareils ne parviennent pas à fournir les performances attendues.
L’approbation de réservoirs de qualité inférieure entraîne directement des taux de retour élevés. Cela présente également de graves risques de sécurité électrique pour les consommateurs. En fin de compte, ces échecs de fabrication évitables causent des dommages durables à la réputation de votre marque. Vous devez mettre en œuvre des protocoles d’inspection stricts avant d’autoriser des expéditions en vrac.
Nous fournissons ci-dessous une liste de contrôle définitive du contrôle qualité (CQ). Vous découvrirez des méthodes pratiques pour évaluer l’intégrité des réservoirs et vérifier les allégations marketing exactes. Nous expliquons également comment vous pouvez évaluer la fiabilité du fabricant avant de signer l'acceptation finale. Suivez ces étapes pour garantir une excellence constante du produit.
Les écarts entre la capacité commercialisée et la capacité fonctionnelle réelle créent d’énormes problèmes commerciaux. Les utilisateurs détestent subir des interruptions fréquentes de remplissage. Les fausses allégations publicitaires conduisent souvent à des critiques négatives et à un examen réglementaire. Vous devez tester rigoureusement le produit physique par rapport aux documents d'ingénierie approuvés. Assurer la précision Les spécifications de capacité du réservoir d’eau du fer à vapeur protègent l’identité de votre marque.
Les équipes de contrôle qualité doivent faire la différence entre le volume total et le volume utilisable. Le volume total mesure le liquide maximum absolu que la coque en plastique contient. Le volume utilisable mesure le liquide jusqu'à la ligne clairement marquée « Max Fill ». Les consommateurs ne se soucient que du volume utilisable. Tout volume dépassant la ligne maximale présente un risque d'éclaboussure.
Utiliser des tests de déplacement volumétrique standardisés lors des inspections. Les cylindres gradués offrent des mesures précises des volumes de liquide. Ne vous fiez pas uniquement aux données CAO originales fournies par le fabricant. Le moulage par injection physique rétrécit les matériaux. Ce retrait modifie les dimensions intérieures finales.
Évaluez toujours le vrai capacité du réservoir d’eau du fer à vapeur en examinant l’angle de fonctionnement. Les utilisateurs ne repassent pas les vêtements parfaitement à plat. Ils inclinent l'appareil. Évaluez la quantité d’eau à laquelle la pompe interne peut réellement accéder. Quand le Le fer à vapeur fonctionne à des angles compris entre 45 et 90 degrés, l'eau s'éloigne de la soupape d'admission. Les zones mortes emprisonnent l’eau à l’intérieur du réservoir.
Méfiez-vous de plusieurs signaux d’alarme critiques lors de cette phase de validation :
Les réservoirs fabriqués à partir de plastiques de qualité inférieure se dégradent rapidement. Ils se déforment, se décolorent ou se fissurent sous des cycles répétitifs de chauffage et de refroidissement. Le repassage quotidien expose ces plastiques à des contraintes environnementales extrêmes. L’inspection de la durabilité des matériaux garantit que le produit survivra à des années d’utilisation domestique normale.
Tout d’abord, vérifiez la qualité de polymère spécifique utilisée lors du moulage par injection. Les thermoplastiques résistants à la chaleur et sans BPA offrent les meilleures performances. Le polycarbonate de haute qualité reste la norme industrielle pour les modèles haut de gamme. Il résiste efficacement à la dégradation thermique. Évitez les plastiques fragiles qui échouent aux tests d’impact standards.
Ensuite, soumettez des échantillons aléatoires à des tests de choc thermique sévères. Ce test imite le comportement réel du consommateur. Les utilisateurs versent fréquemment de l’eau glacée du robinet dans un appareil brûlant. Remplissez un réservoir entièrement chauffé avec de l’eau froide. Observez la coque en plastique pour déceler une déformation immédiate ou une fissure audible. Le matériau doit se dilater et se contracter sans compromettre l'intégrité structurelle.
Examinez attentivement les lignes de soudage par ultrasons. Les coutures fragiles restent la principale cause de fuite opérationnelle à long terme. Le soudage par ultrasons fusionne deux moitiés de plastique. Des machines à souder mal calibrées laissent des fissures microscopiques le long du joint. Ces microfissures se dilatent sous l’effet de la chaleur. Au fil du temps, l’eau s’infiltre par les articulations fragilisées.
Enfin, examinez les données sur la résilience aux chutes et aux impacts. Les chutes accidentelles se produisent souvent. Les fers tombent quotidiennement des planches à repasser standard. Une planche à repasser mesure généralement un mètre de haut. Un réservoir d'eau plein ajoute un poids important. La coque en plastique doit résister à une chute d'un mètre sur un sol dur sans se briser.
Tableau 1 : Comparaison des qualités de polymère pour les réservoirs d'eau
| Type de matériau polymère | Niveau de résistance thermique | Indice de résilience aux chocs | Application recommandée |
|---|---|---|---|
| Polycarbonate de haute qualité (PC) | Excellent (jusqu'à 135°C) | Très élevé | Modèles Premium, systèmes à vapeur continue |
| Plastique ABS standard | Modéré (jusqu'à 80°C) | Modéré | Modèles économiques, axés sur le repassage à sec |
| Polypropylène (PP) | Faible à modéré | Haut | Évitez de placer à proximité d’éléments chauffants directs |
| Copolyester Tritan | Excellent (jusqu'à 100°C) | Extrêmement élevé | Marketing de milieu de gamme à haut de gamme, sans BPA |
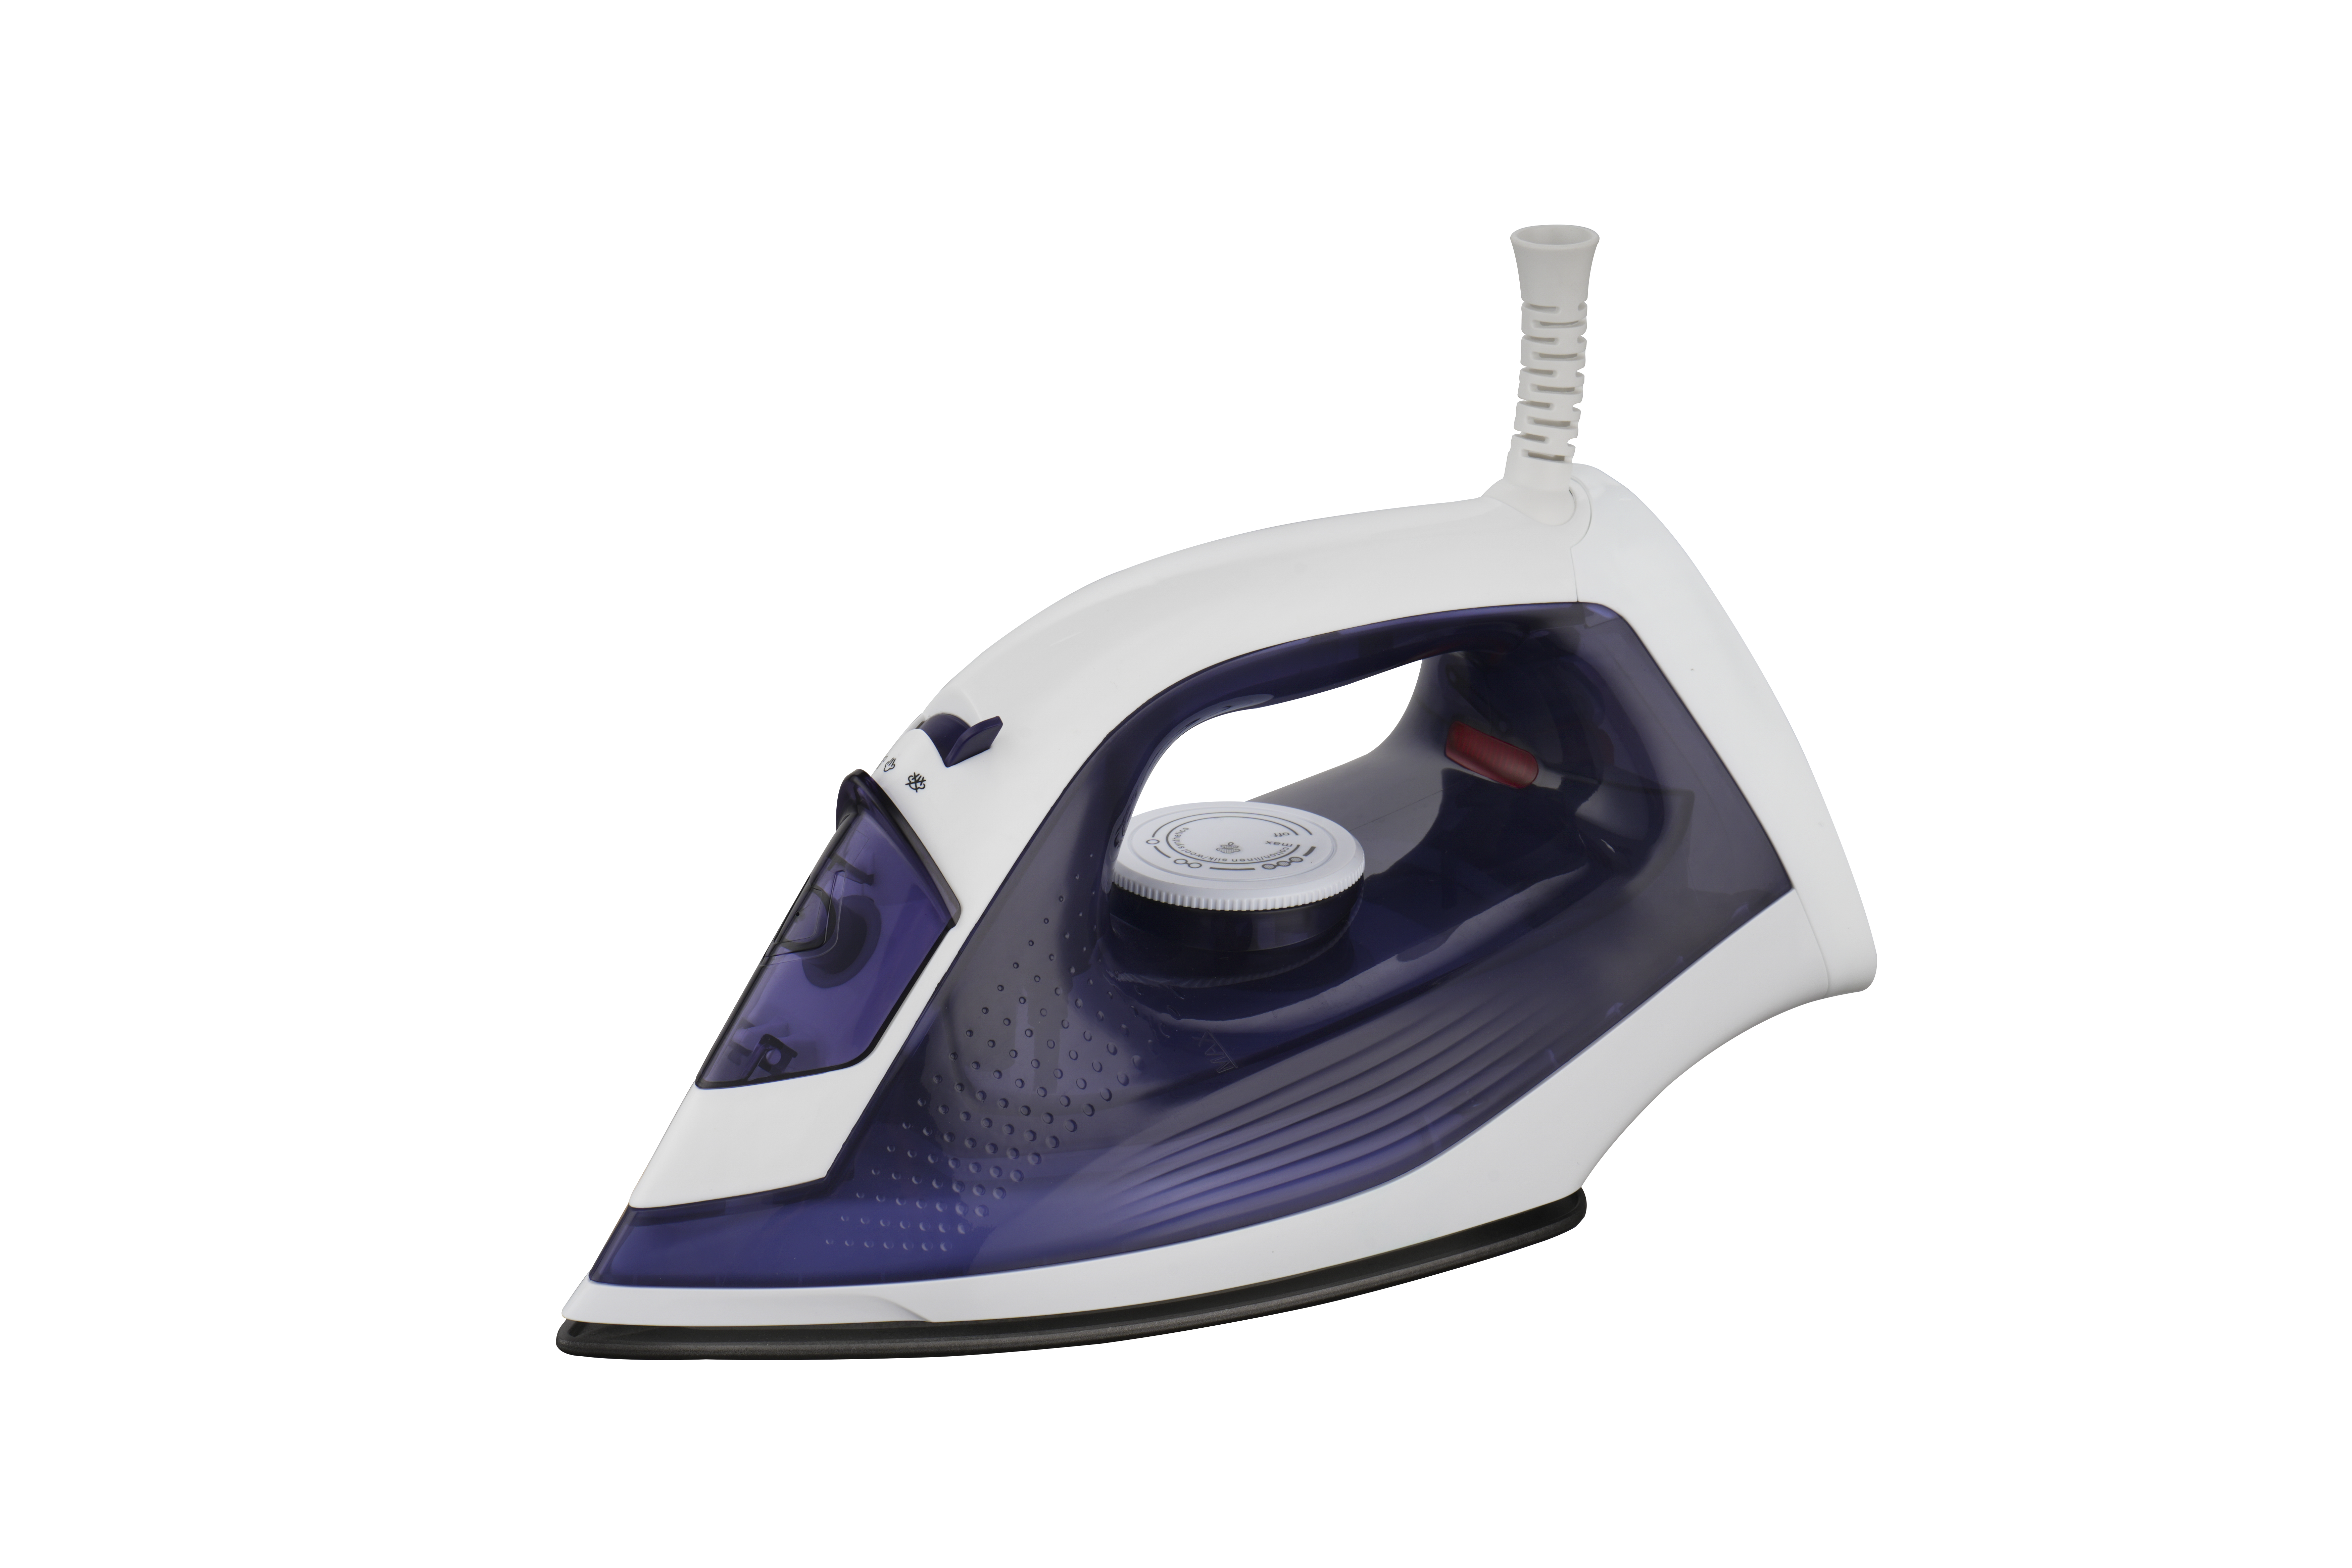
Des mesures de volume correctes ne signifient rien en cas de défaillance des interfaces internes. Le point de liaison entre la coque en plastique et l’élément chauffant en métal nécessite une parfaite étanchéité. Les joints défectueux laissent échapper de l’eau directement sur les fils électriques sous tension. Cela provoque de dangereux courts-circuits électriques. Il abîme également les vêtements délicats en faisant couler de l'eau sale.
Inspectez soigneusement la qualité du joint lors du déballage initial. Regardez attentivement les joints toriques en silicone. Vérifiez les joints en caoutchouc situés autour de l’entrée d’eau principale. Évaluez soigneusement l’interface de la valve anti-goutte. Les erreurs courantes incluent l’utilisation de caoutchouc naturel bon marché au lieu de silicone de haute qualité. Le caoutchouc naturel durcit prématurément sous une chaleur constante. Le caoutchouc durci perd ses propriétés d'étanchéité.
La fonctionnalité anti-goutte exige des tests mécaniques rigoureux. Les fers modernes utilisent une vanne thermostatique bimétallique spécialisée. Cette vanne empêche le liquide de contourner la chambre de chauffage. Lorsque les utilisateurs repassent la soie à très basse température, la chambre ne peut pas vaporiser le liquide assez rapidement. La valve bimétallique doit se fermer instantanément pour empêcher les gouttelettes non chauffées de s'infiltrer sur le tissu.
Suivez ces étapes standard pour auditer le mécanisme de la valve anti-goutte :
Enfin, assurez-vous que le couvercle d’entrée reste parfaitement sécurisé. La porte de remplissage doit se fermer hermétiquement. Cela devrait produire un clic audible. Les mouvements de repassage agressifs génèrent une énergie cinétique importante. Un loquet faible permet à la porte de s’ouvrir de manière aléatoire. Les projections d'eau brûlent les mains de l'utilisateur.
Les fabricants conseillent fréquemment aux consommateurs d'utiliser de l'eau distillée. Les consommateurs ignorent systématiquement ces instructions. Ils utilisent de l’eau du robinet standard pour plus de commodité. L'eau du robinet contient de lourds dépôts minéraux comme le calcium et le magnésium. L’accumulation rapide de tartre obstrue les tuyaux internes. Cela ruine les performances et réduit considérablement la durée de vie des appareils.
Évaluez d’abord l’emplacement du filtre interne. De nombreux modèles modernes intègrent des cartouches de résine. Certains utilisent des pilules anticalcaires permanentes. Inspectez comment ces cartouches s’insèrent dans la géométrie principale. Évaluez si le filtre interne réduit inutilement le volume utilisable. Les filtres mal conçus occupent trop d’espace interne. Cela oblige les utilisateurs à recharger constamment l'appareil.
Vérifiez soigneusement la douceur de la surface intérieure. Le moulage par injection laisse parfois des taches microscopiques rugueuses. Les surfaces internes rugueuses agissent comme des pièges à résidus. Le carbonate de calcium adhère rapidement au moulage en plastique brut. Un moule interne hautement poli empêche les minéraux de prendre pied. Les parois lisses encouragent les particules de tartre à s’évacuer facilement.
Vérifier l'efficacité mécanique du mécanisme de chasse d'eau. La plupart des modèles disposent d'un bouton d'auto-nettoyage. Ce robinet de chasse doit vider complètement le réservoir. Il devrait expulser rapidement les particules accumulées. Testez cela en ajoutant une quantité mesurée de fine poussière de craie au liquide. Exécutez le cycle d’autonettoyage. Démontez ensuite l’appareil. Inspectez l’intérieur pour déceler tout résidu de craie restant.
Considérez ces bonnes pratiques concernant la compatibilité avec l’eau dure :
Approuver un échantillon doré impeccable ne garantit rien. Les environnements de production de masse introduisent d’innombrables variables. L'usure des machines, la fatigue de l'opérateur et les substitutions de matériaux affectent la qualité finale. Les tolérances d’usine dérivent souvent avec le temps. Vous devez vérifier méticuleusement l’évolutivité de la production pour garantir une qualité constante.
Évaluer la cohérence du moulage par injection de l’usine. Demandez des données de contrôle statistique des processus (SPC) en temps réel. Ces données prouvent qu’ils surveillent avec précision l’épaisseur des parois. L'épaisseur fluctuante des parois crée des points faibles dans la coque en plastique. Les parois minces se fissurent sous la pression. Des murs épais modifient le volume interne de manière inattendue.
Établissez des seuils stricts de tolérance aux défauts. Nous appelons cela la limite de qualité acceptable (AQL). Vous et l’usine devez vous mettre d’accord sur des normes exactes avant le début de la production. Définissez clairement les défauts majeurs. Les fissures, les joints défaillants et les fuites actives représentent des défauts majeurs. Définissez les défauts mineurs de manière réaliste. Des rayures mineures ou des lignes de remplissage légèrement mal imprimées affectent rarement les fonctionnalités de base.
Exigez une documentation de conformité complète de la part de votre choix Fournisseur de capacité de réservoir d'eau de fer à vapeur . Ils doivent fournir des certificats de conformité RoHS vérifiant une utilisation sûre des matériaux. Demandez des journaux de tests de pression signés. Vérifiez leur statut de fabrication ISO 9001 actif. Des usines réputées fournissent ces documents sans hésitation. Les certificats manquants indiquent des risques opérationnels graves.
Prendre des mesures décisives concernant les listes de contrôle de contrôle qualité. Rédigez un document juridique contraignant exigeant des inspections avant expédition (PSI) par des tiers. Des inspecteurs indépendants visitent l’usine. Ils extraient des unités aléatoires de cartons scellés. Ils effectuent des tests de choc thermique sur site. N’acceptez jamais de livraison groupée sans cette étape de vérification indépendante.
Accepter une conception finalisée nécessite de regarder bien au-delà des approbations esthétiques de base. Cela nécessite une validation mécanique rigoureuse. Vous devez vérifier les spécifications exactes du volume à l’aide de tests volumétriques standardisés. Les limites thermiques des matériaux déterminent la durée pendant laquelle le produit survit aux environnements domestiques réels. La cohérence de la production des fournisseurs détermine votre taux de retour global.
N’autorisez aveuglément aucun envoi par lots. Effectuez toujours des tests de choc thermique sur des échantillons aléatoires avant l’approbation. Vérifiez le volume de liquide utilisable par rapport aux références techniques initialement convenues. Enfin, planifiez des inspections indépendantes avant expédition pour faire respecter vos normes AQL strictes. Prendre ces mesures proactives protège la réputation de votre marque et garantit la sécurité des consommateurs.
R : Les normes de l'industrie autorisent généralement un écart de ± 5 % par rapport à la capacité indiquée sur la ligne « Remplissage maximum ». Tout ce qui dépasse ce seuil spécifique risque de ne pas respecter les normes strictes en matière de publicité en matière de protection des consommateurs.
R : Les tests de cycle de vie accélérés impliquent de faire circuler de l’eau à haute teneur en minéraux dans le système. Vous faites couler de l’eau dure pendant 50 à 100 cycles continus. Ensuite, vous inspectez visuellement l’accumulation de tartre interne et mesurez l’efficacité globale de la pompe.
R : Les coupables les plus fréquents restent les joints toriques en silicone dégradés au niveau de la valve de base principale. De plus, des microfissures le long des cordons de soudure par ultrasons provoquent des fuites importantes. Ces fissures proviennent d’un mauvais contrôle de la température lors du processus de fabrication en usine.


